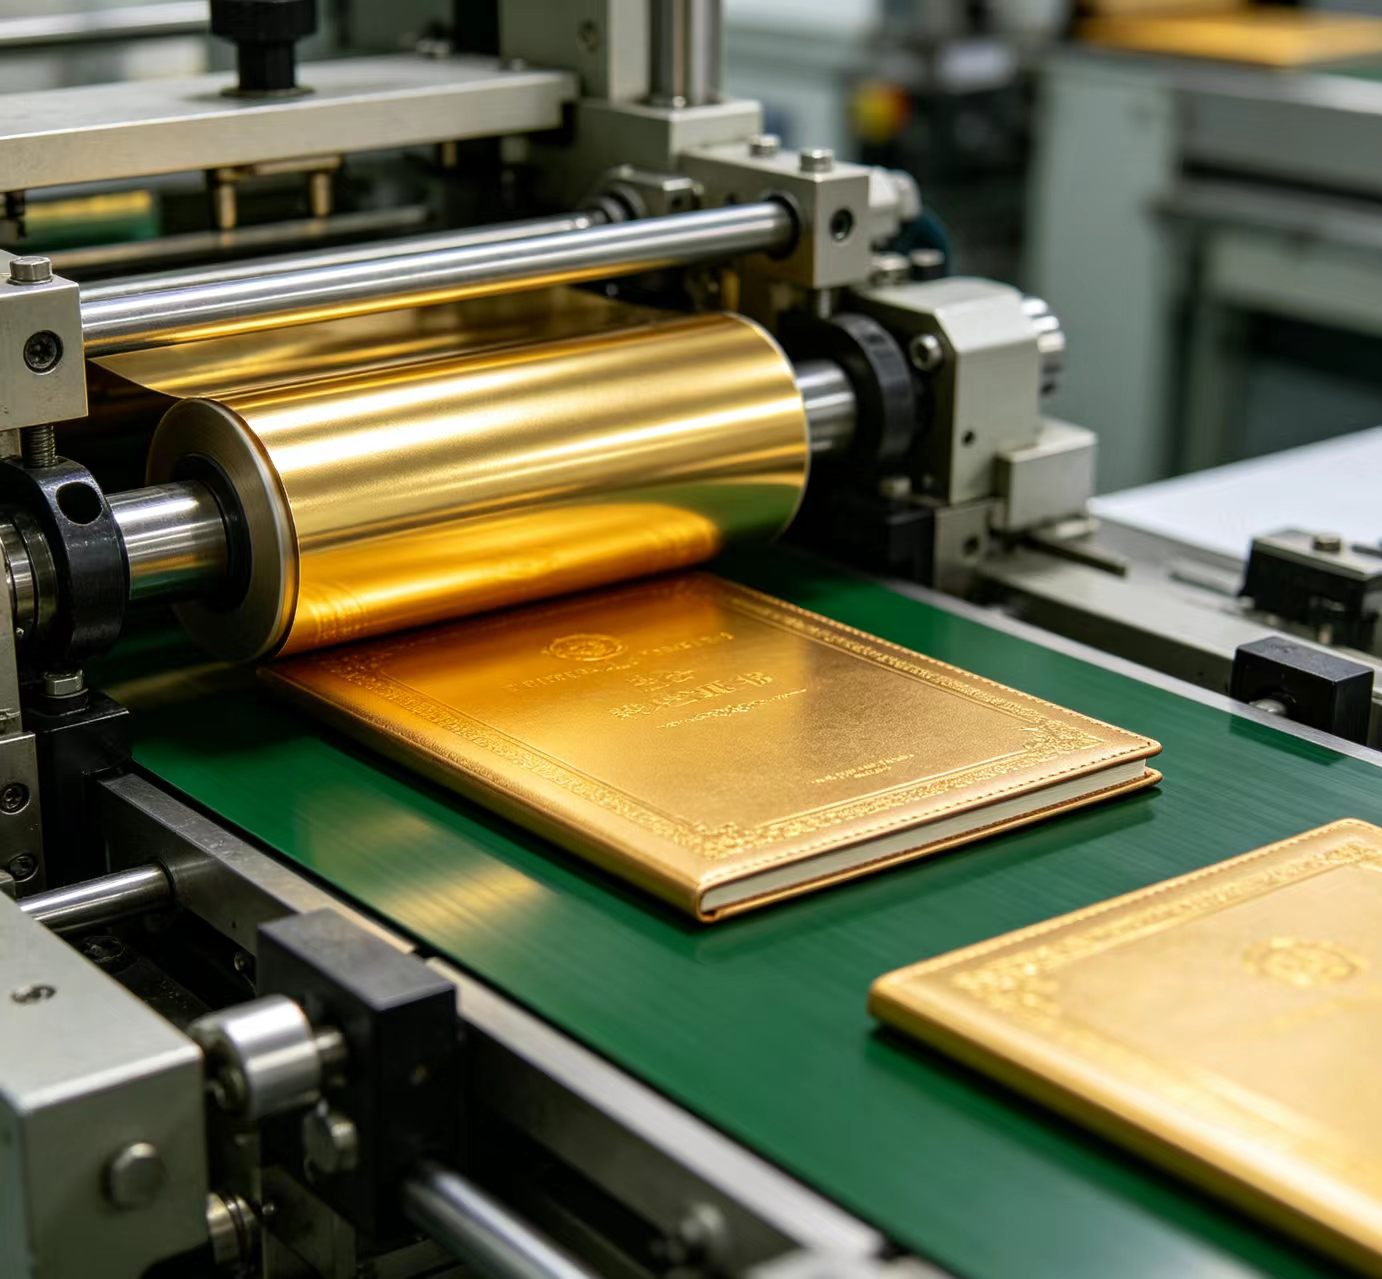
如何本地制作证书?直接说结论:如果你单次需求低于50份、预算有限,传统手工丝印是更稳妥的选择;超过200份且要求色彩一致,数码印刷的效率碾压手工。我在荷泽证件制作行业做了七年,经手过三千多单证书定制,这个判断来自实际交付数据。
为什么“本地制作”比外发更值得考虑?
外发印刷厂的起订量通常卡在500份。去年有个菏泽学院的社团负责人找我,要做120份聘书,找了三家外地厂子都嫌量小不接。本地制作的核心优势就在这里——灵活。你不需要等拼版,不需要迁就大厂的排期。
另一个隐性成本是沟通。证书上的烫金位置偏了2毫米,外发的话来回寄样至少三天。本地做,骑车半小时到工作室,当面调。坦白讲,时间成本比印刷费贵多了。
手工丝印证书的四个实操步骤
这套流程适合小批量、有手工质感需求的场景,比如荣誉证书定制中的特种纸或皮革封面。
步骤1:制版——别省这80块钱
用200目涤纶网纱绷框,涂感光胶后烘干。把激光打印的菲林片压在网版上曝光90秒——这里有个坑,曝光时间随室温变化,冬天要加到120秒。显影后检查图案边缘,毛刺超过0.5毫米就得重做。我见过新手为了省版费反复用旧网版,结果印出来字都糊了,返工成本更高。
步骤2:调墨——稠度决定成败
证书常用金色和黑色。金色油墨要加5%的慢干稀释剂,否则夏天十分钟就堵网。黑色反而要稠一些,太稀会渗到纸纤维里,边缘发虚。用刮板在废纸上试印三次,观察遮盖力。这个环节没有标准参数,全凭手感。
步骤3:定位——用废纸做定位块
把证书内页放在台面上,网版下压,用透明胶带在台面四角贴出定位标记。每印一张都要检查是否移位。批量100份的话,建议每20份抽检一次套准精度。偏移超过1毫米,整批作废——这是行业底线。
步骤4:干燥与后道
丝印完的证书平铺晾干,25℃室温下约40分钟表干。别用吹风机,热风会让纸张变形。如果需要烫金边,等油墨完全固化后再上烫金机,温度控制在110℃左右。
数码印刷什么时候反超手工?
当订单超过200份,或者需要渐变色彩、照片级精度时,数码印刷的优势就出来了。一台入门级生产型数码印刷机,比如理光Pro C5300,每小时能出300张A4。手工丝印?熟练工一小时最多80张,还得算上晾干时间。
但数码印刷的短板也明显。纸张克重超过300g就进不了机器,特种纸基本无缘。金色银色只能靠四色模拟,没有金属质感。所以我的建议是:普通铜版纸证书,数码印刷;需要触感或特殊工艺的,回到丝印。
三个容易踩的坑,说给同行听
- 别用普通打印机改连供——墨水附着力不够,手指一蹭就花。证书是要存档的,半年后褪色算谁的?
- 注意纸张酸碱性——pH值低于6.5的纸,三年后发黄。买纸时问清楚,或者用pH试纸测。
- 预留10%损耗——丝印调机、数码印刷卡纸,实际交付数往往比订单数少。多备材料比补单划算。
回到开头的问题。如果你在荷泽本地,量不大又想控制成本,手工丝印是更实际的路子。数码印刷适合标准化、大批量的场景。两种方案没有绝对好坏,看你的交付时间和预算。如何本地制作证书这件事,说到底是个匹配问题——匹配你的数量、材质和精度要求。先想清楚这三点,再选工艺。